开云官方版网站登录入口
姚先生 :139-2683-2587
贺小姐 :133-9270-8079
黄小姐 :152-1707-3913
邮 箱:www.cdzhihai.com
网 址:
地 址:广东省东莞市寮步镇莞樟路良平段2巷19号开云官方版网站登录入口食品机械
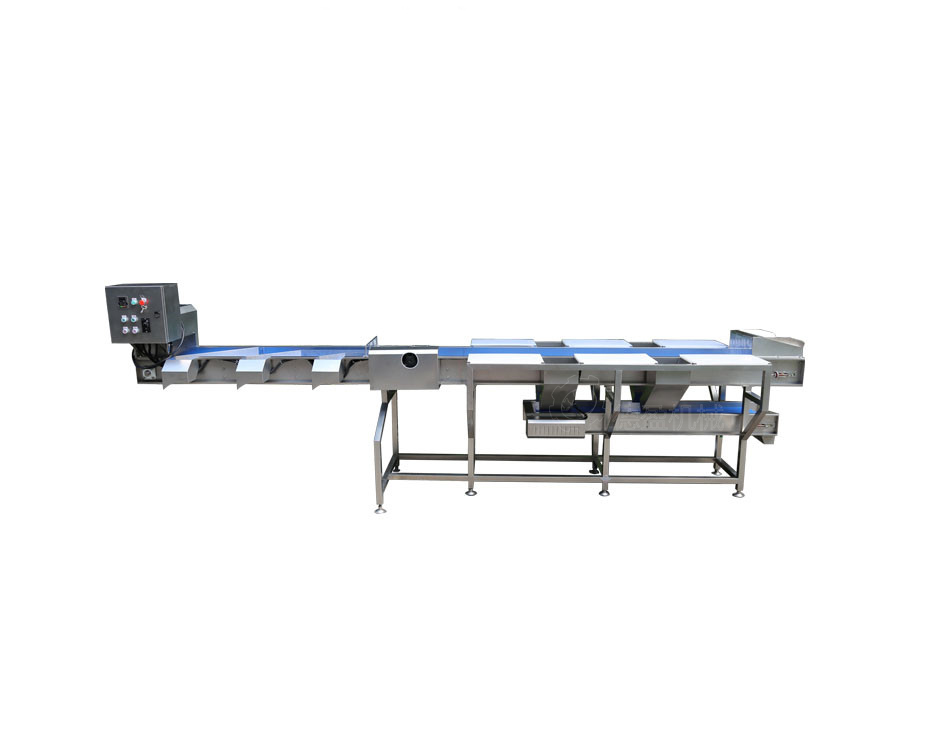
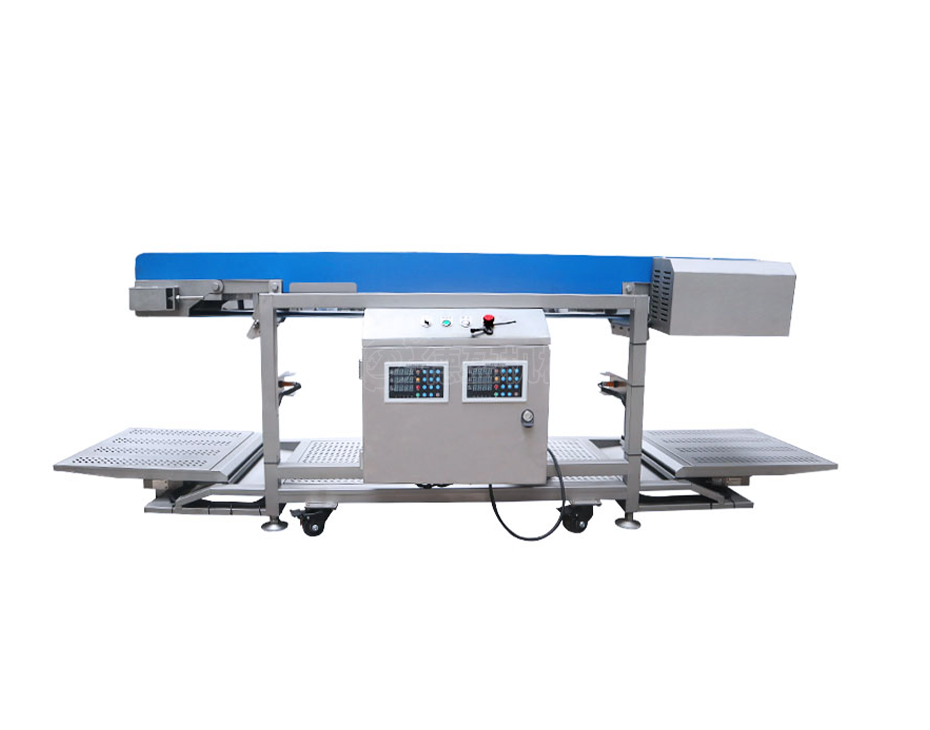
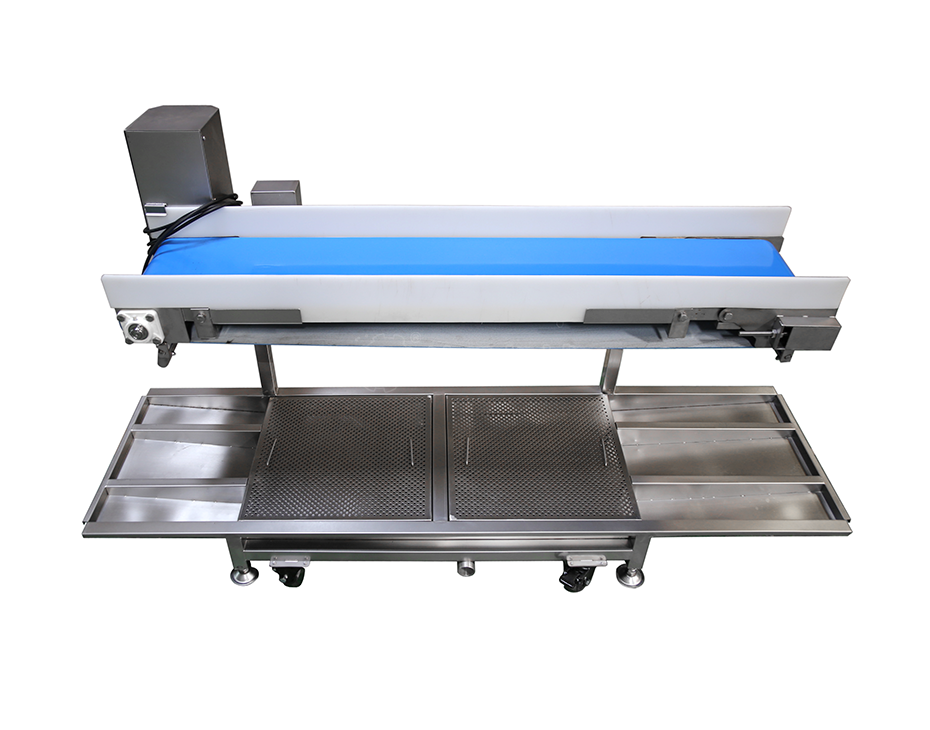
名称:六工位挑选输送分料机DY-6W-PF
用途:上层为挑选输送,下层为输送废料。
操作工位分两边,工人将废杂物拣出,放入废料斗。优质物料则往前输送,分别从不同轨道的出料口掉下进行切割。
技术参数:
尺寸:4800*1000*1550mm
产量:800-1000kg/h
电压:380V
功率:0.8kW
使用流程:
空载试机:设备不投料,先点动并连续运行六工位挑选输送分料机,检查上层挑选带、下层废料带及分料轨道是否跑偏、打滑、异响;确认两侧工位、废料斗、出料口与切割端联锁、急停、信号正常,空转稳定后方可进入带料调试。
匀速进料:调试时保持来料连续、铺料均匀,避免忽多忽少造成堆积或断流。物料进入上层后,两侧六工位人员同步拣出杂物并投入废料斗;下层废料输送带及时外排。合格料稳定向前,进入不同分料轨道,为后续切割提供均衡料流。
自动出料:合格物料沿上层继续前行,按设定分别进入不同轨道,从对应出料口自动落下并衔接切割;废杂物由下层废料带送出。检查六工位分料动作、落料顺序、出料位置与切割节拍是否匹配,确保不混料、不堵料,连续运行顺畅。
设备特点:
采用上下双层结构,上层完成挑选与输送,下层独立收集并外排废料,减少交叉污染。两侧布置六个操作工位,便于多人同步拣杂,废料随手入斗。合格物料继续前行,经多轨道分料口分别落料,可对接切割工序。整机布局紧凑,分料灵活,连续作业顺畅,兼顾挑选效率与废料处理,适合流水线生产。
特征:
材质:六工位挑选输送分料机与物料接触部分采用食品级不锈钢及食品级输送带,耐腐蚀、防锈、不易藏污;机架、废料斗、分料轨道和出料口选用耐磨易洁材质。整体适应净菜潮湿环境,便于冲洗銷毒,减少交叉污染与异味,延长设备使用寿命。
净菜加工技术:设备集挑选、输送、分料于一体,上层人工拣出废杂,下层同步外排废料;合格净菜继续前行,经不同轨道出料口分流,衔接切割工序。六工位双侧作业,适合连续化净菜前处理,提升分拣效率,保持料流均匀,减少损伤与混料。。
洝全与便捷:两侧工位设急停与防护,传动部位加罩放方便,输送带与轨道易拆洗,日常维护简单。操作面布局清晰,六工位互不干扰,既保障人员洝全,也便于快速换产和清洁。,出料口与切割端联锁;速度可调,运行平稳低噪。废料斗取
洝全认证:设备已经通过 CE认证、ISO9001认证以及或得国家高新技术企业荣誉等,设备畅销欧洲、欧美、亚洲、东南亚等多个国家。
通用性和耐用性
加工结构(核心):整机以双层结构为核心。上层为挑选输送层,沿线两侧设六个操作工位,工人拣出废杂并投入废料斗;合格物料继续前行,经多路分料轨道从不同出料口落下,衔接切割。下层为废料输送层,集中收集并外排废杂。上下层独立运行,减少混料与污染,形成挑选、分料、废料外排一体化流程。
传动与进/出料机构:进料端设匀料与导向,使物料平铺进入上层输送带;传动系统分别驱动上层挑选带、下层废料带及分料轨道,速度可调,运行平稳并防跑偏打滑。出料端按轨道分流,合格料从对应口落下接切割,废杂经下层带送入废料斗或集中排出。各接口衔接顺畅,减少堵料与混料。
模块化设计:按功能划分模块,上层挑选输送、下层废料输送、六工位操作台、废料斗、分料轨道及出料口均可独立拆装。工位数量与轨道出口可按产能扩展或调整,输送带和护罩快拆,便于清洗、检修与换产。各模块接口标准化,组合灵活,既适应净菜多品种加工,也降低维护与停机成本。
简化操作流程
开机先空载试运行,确认正常后匀速进料;物料进入上层,两侧工位同步拣出废杂投入废料斗,合格料继续前行,经不同轨道出料口自动落下接切割;废料由下层输送外排。速度可调,急停联锁,按“空载—进料—拣杂—分料—出料”顺序操作,简单易上手
适用于多种加工行业
净菜与果蔬加工:适用于叶菜、根茎、瓜果等清洗后挑选。上层双侧六工位人工剔除黄叶、杂质和残次品,废料入斗由下层外排;合格物料继续前行,经不同轨道出料口分流,衔接切分、包装,提升净菜前处理效率。
预制菜与中央厨房:多品种、小批量换产频繁。工人同步挑出异物和不合格料,合格食材按配方需求分轨进入不同切割或配料工位,废料下层集中排出。模块化结构便于快拆清洗,适应连续化、洁净化生产。
水产加工:用于鱼虾贝类解冻后挑选、分级和去杂。六工位双侧作业,剔除残损、杂质及异物,合格品经分料轨道送往去壳、切割或包装线;废料由下层输送集中处理。不锈钢与防水设计适应潮湿环境。
安装与调试
设备就位后调平固定,连接电源、控制线及联锁信号;调整上层挑选带、下层废料带张紧度与分料轨道对位,使出料口衔接切割端。先点动检查转向、急停和防护,再空载运行;正常后匀速进料,校核六工位拣杂、废料外排及多轨道分料是否顺畅,确认无跑偏、堵料后交付。
常见问题
工位挑选输送分料机的输送带跑偏怎么解决?
大多数是因为张紧不均、滚筒粘料或进料偏载。首先停机后调整张紧装置,清理滚筒和托辊,校正调偏机构;运行时保持匀速均匀铺料,避免单侧堆积,并定期检查带面与轨道对中。
六工位挑选输送分料机运行时有异响是哪里出问题了?
主要原因是轴承缺油、链条松动、异物卡入或急停联锁未复位。需要立即停机断电,清理卡阻,润滑轴承、调整链条张紧;检查防护门和联锁信号,复位后先空载试运行,正常再进料。
维护方式:
日维护:开机前检查急停、防护与联锁,确认上层挑选带、下层废料带无跑偏打滑;清理废料斗、出料口及分料轨道残料。运行中听异响、看料流,及时清堵。下班后冲洗带面、轨道和废料斗,擦干控制箱,断电并记录问题。
定期维护:每周检查输送带张紧、滚筒轴承、链条润滑及分料切换对位;每月紧固机架与传动件,检查电机、线路和联锁可靠性;每季度更换磨损刮板、补充润滑脂,校准轨道与出料口,空载试运行验收。可按产能缩短周期。
洝全提醒
机器运作时切勿打开盖板或伸手入内。
若发生卡料,先断电再处理。

 贺小姐 :133-9270-8079
 邮箱:www.cdzhihai.com
 地址:广东省东莞市寮步镇莞樟路良平段2巷19号开云官方版网站登录入口食品机械